

1. Tổng quan về hệ thống Probe CNC trong gia công cơ khí
Đối với môi trường gia công cơ khí, thời gian cắt gọt chỉ là một phần của chu trình sản xuất. Doanh nghiệp còn phải gá phôi, rà mặt chuẩn, xác định điểm gốc, kiểm tra vị trí và xử lý sai lệch. Nếu thực hiện thủ công, máy dừng lâu, kết quả phụ thuộc vào người vận hành và nguy cơ lỗi tăng lên. Nhờ hệ thống Probe CNC, chi tiết được đo trực tiếp vào vùng làm việc của máy, liên kết thiết lập, gia công và kiểm tra thành một quy trình thống nhất.
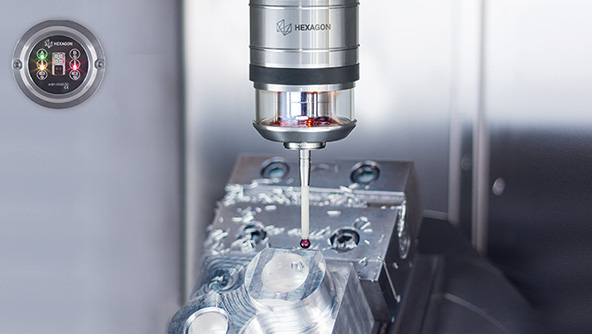
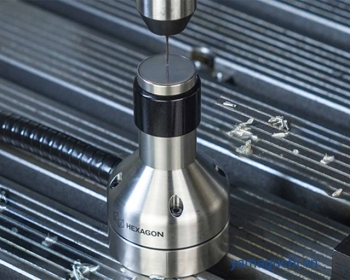
Hệ thống Probe CNC sử dụng đầu dò tiếp xúc để thu thập tọa độ thực tế của phôi. Khi đầu tiếp xúc chạm bề mặt chi tiết, probe phát tín hiệu để bộ điều khiển ghi nhận vị trí các trục. Từ những điểm đo, chu trình xác định mặt chuẩn, cạnh phôi, tâm lỗ, đường kính hoặc độ lệch so với dữ liệu danh nghĩa.
Như vậy, những lợi ích dễ thấy nhất của hệ thống Probe CNC này:
- Hỗ trợ lấy gốc, vừa kiểm tra phôi trong quá trình gia công.
- Rút ngắn thời gian thiết lập. Thay vì dùng đồng hồ so, đầu dò cạnh hoặc rà thủ công, máy tự di chuyển probe đến vị trí cần đo, ghi nhận tọa độ và cập nhật hệ tọa độ phôi.
- Phát hiện phôi đặt sai chiều, lệch vị trí, thiếu lượng dư hoặc nằm ngoài vùng cho phép trước khi dao cắt.
Tuy nhiên, đo phôi trên máy CNC chủ yếu phục vụ kiểm soát quá trình; doanh nghiệp càng không thể phủ nhận vai trò của CMM vì máy vẫn cần thiết với phép đo nghiệm thu độc lập và yêu cầu độ chính xác cao.
2. Hệ thống Probe đo phôi CNC gồm những thành phần nào?
2.1. Kim đo và đầu tiếp xúc
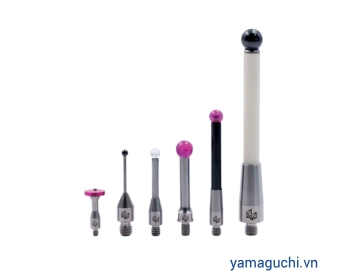
Kim đo nối đầu dò với bề mặt cần kiểm tra, thường sử dụng bi cầu để tạo tiếp xúc ổn định theo nhiều hướng. Kích thước bi, chiều dài kim, vật liệu và độ cứng đều ảnh hưởng đến kết quả đo phôi trên máy CNC. Bi lớn phù hợp với bề mặt rộng; bi nhỏ thuận lợi khi tiếp cận lỗ hẹp, rãnh hoặc vị trí có không gian giới hạn.
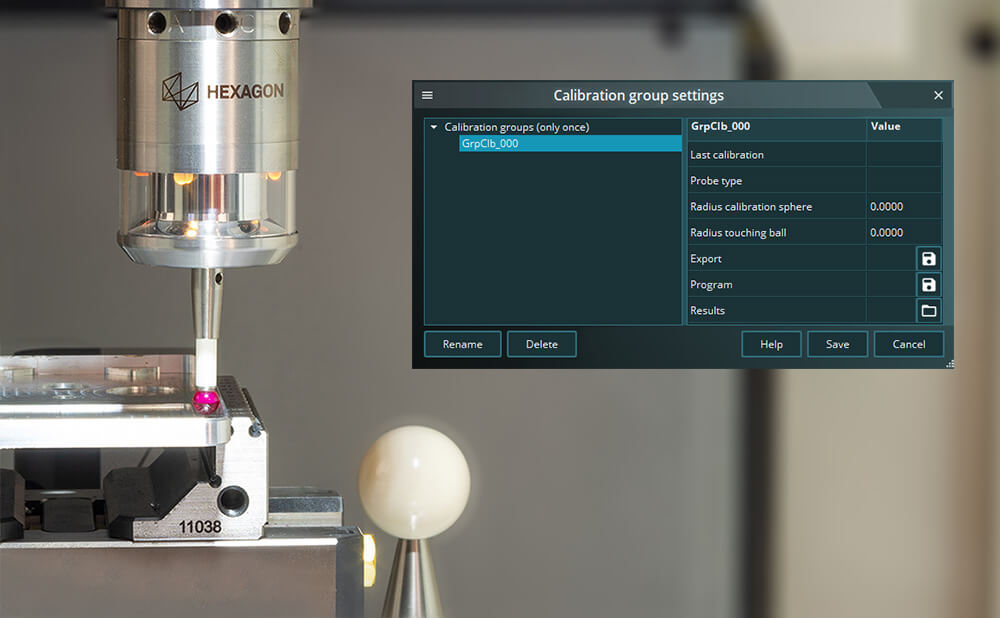
Kim dài giúp hệ thống Probe CNC tiếp cận vị trí sâu nhưng dễ võng và rung. Doanh nghiệp không nên dùng một cấu hình kim cho mọi chi tiết. Sau khi thay kim, đầu bi hoặc chiều dài, hệ thống Probe CNC cần được hiệu chuẩn lại để xác định tâm và bán kính hiệu dụng của đầu tiếp xúc.
2.2. Đầu dò đo phôi
Đầu dò là bộ phận trung tâm của hệ thống Probe CNC, thường được gá trên trục chính hoặc đưa vào ổ dao. Khi kim đo chạm bề mặt phôi, cảm biến bên trong tạo tín hiệu kích hoạt. Bộ điều khiển ghi nhận tọa độ tại thời điểm tiếp xúc, sau đó chu trình đo dùng dữ liệu này để tính vị trí, kích thước hoặc sai lệch của chi tiết.
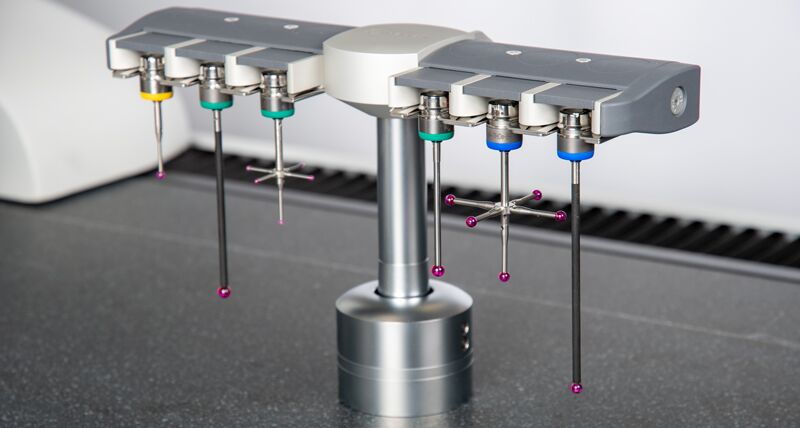
Khi lựa chọn đầu dò, doanh nghiệp cần xem xét độ lặp lại, kích thước, cấp bảo vệ và khả năng làm việc trong môi trường có dầu, nước làm mát, phoi kim loại. Vì vậy, hệ thống Probe CNC phải phù hợp với loại máy, không gian làm việc, hình dạng phôi và phạm vi đo.
2.3. Bộ truyền và nhận tín hiệu
Bộ truyền và nhận tín hiệu đưa trạng thái kích hoạt từ probe về bộ điều khiển CNC bằng hồng ngoại, sóng vô tuyến hoặc dây. Sóng vô tuyến thuận lợi với máy lớn, máy nhiều trục hoặc vùng làm việc bị che khuất. Kết nối có dây đơn giản nhưng hạn chế hơn về chuyển động.
Khi lắp hệ thống Probe CNC, đầu nhận phải duy trì tín hiệu ổn định trong toàn bộ vùng đo. Tấm chắn, bàn xoay hoặc kết cấu kim loại có thể che đường truyền. Nếu tín hiệu gián đoạn, chu trình đo trên máy CNC có thể dừng hoặc ghi nhận sai thời điểm tiếp xúc.
2.4. Chu trình đo trên máy CNC
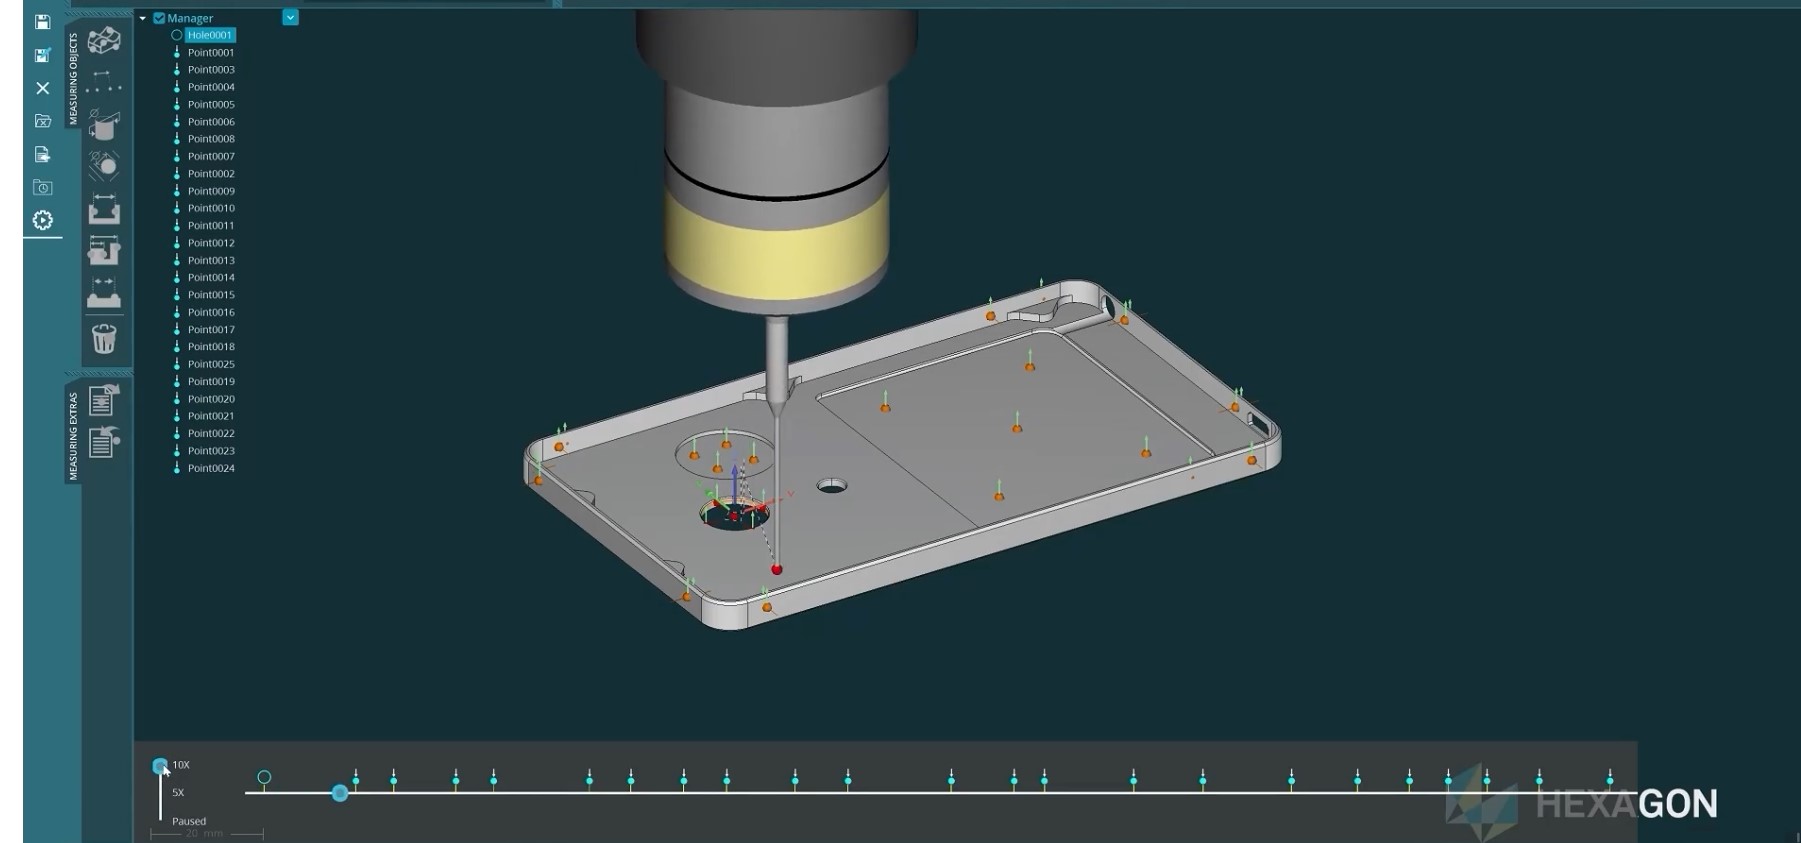
Phần cứng tạo ra điểm chạm, còn chu trình đo biến điểm chạm thành dữ liệu hữu ích. Chu trình của hệ thống Probe CNC điều khiển hướng di chuyển, tốc độ tiếp cận, khoảng lùi, số điểm cần lấy và cách xử lý kết quả. Từ tọa độ thu được, phần mềm có thể tính mặt phẳng, tâm lỗ, đường kính, độ lệch góc hoặc sai số vị trí của phôi.
Để tìm tâm lỗ, probe có thể chạm theo hai hoặc bốn hướng; để xác định mặt phẳng, hệ thống cần tối thiểu ba điểm không thẳng hàng.
Chu trình đo trên máy CNC cần có giới hạn dung sai, logic dừng máy, điều kiện tiếp tục gia công và khả năng cập nhật giá trị bù. Đây là yếu tố quyết định hệ thống probe CNC chỉ hỗ trợ lấy gốc hay thực sự kiểm soát quá trình.
3. Lưu ý khi triển khai hệ thống probe CNC
Trước khi đầu tư, doanh nghiệp cần xác định mục tiêu. Hệ thống Probe CNC dùng để giảm thời gian rà phôi sẽ khác cấu hình dùng để kiểm tra kích thước hoặc tự động bù sai lệch. Nếu mục tiêu không rõ, doanh nghiệp dễ mua đủ phần cứng nhưng thiếu chu trình phù hợp.
Thực tế khi tiếp cận vấn đề của khách hàng, Yamaguchi bắt đầu đi từ những yếu tố gần nhất, tuy đơn giản nhưng rất nhiều doanh nghiệp bỏ qua như: kiểm tra gá sai, xác lập điểm gốc, đo kích thước trung gian hoặc giảm thời gian dừng máy.
- Khả năng tương thích với máy và bộ điều khiển phải được kiểm tra từ đầu.
- Cần xác minh model máy, controller, phiên bản phần mềm, cổng kết nối, khả năng dùng macro và chức năng ghi nhận tín hiệu.
- Với máy đã vận hành lâu năm, nên đánh giá độ chính xác hình học trước khi triển khai hệ thống Probe CNC. Probe đo trên chính máy gia công nên không thể loại bỏ sai số vốn có của máy.
- Hiệu chuẩn là bước bắt buộc để xác định tâm đầu bi, bán kính hiệu dụng và sai lệch giữa probe với trục chính.
Vậy hiểu chuẩn khi nào? Doanh nghiệp cần hiệu chuẩn lại sau va chạm, thay kim, thay chiều dài hoặc khi kết quả bất thường. Bề mặt phôi phải sạch vì phoi hay dung dịch tại điểm chạm có thể làm sai tọa độ. Tốc độ đo, hướng tiếp cận và khoảng an toàn cũng cần được thiết lập hợp lý.
4. Đo phôi trên máy CNC trong quy trình gia công khép kín
Giá trị lớn nhất của hệ thống Probe CNC nằm ở khả năng tạo vòng phản hồi giữa đo và gia công. Quy trình có thể gồm kiểm tra phôi, xác lập hệ tọa độ, gia công thô, đo kích thước trung gian, tính sai lệch, cập nhật giá trị bù và gia công tinh. Khi kết quả vượt giới hạn, máy dừng để kiểm tra thay vì tiếp tục tạo sản phẩm lỗi.
Trong quy trình này, hệ thống Probe đo phôi CNC không còn là bước phụ. Dữ liệu đo trở thành cơ sở để quyết định công đoạn tiếp theo. Với chi tiết có nhiều nguyên công, hệ thống probe CNC giúp xác nhận vị trí sau mỗi bước, phát hiện sớm sai lệch và hạn chế tháo gá.
Yamaguchi tiếp cận hệ thống Probe CNC theo từng bài toán sản xuất. Quá trình triển khai bắt đầu từ khảo sát máy, bộ điều khiển, đồ gá, đặc tính cần đo và mục tiêu của khách hàng. Sau đó, Yamaguchi lựa chọn đầu dò, kim đo, bộ truyền tín hiệu và xây dựng chu trình phù hợp. Mục tiêu là giúp hệ thống Probe CNC giảm thời gian thiết lập, hạn chế lỗi gá, kiểm soát sai lệch và kết nối các công đoạn thành quy trình gia công khép kín ổn định.
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)