

1. Sai số gia công CNC có thể đến từ đâu?
Một máy CNC rất chính xác không đồng nghĩa mọi chi tiết đều đạt dung sai. Kết quả còn phụ thuộc vào phôi, dao, đồ gá, nhiệt độ và cách xác lập chuẩn.
Sai số thường xuất hiện từ quá trình gá đặt. Phôi có thể lệch theo X, Y, Z, bị xoay so với trục máy hoặc không nằm đúng trên mặt chuẩn. Với chi tiết dài, sai lệch góc nhỏ vẫn có thể làm vị trí lỗ, rãnh hoặc mặt gia công phía cuối dịch chuyển đáng kể.
Đo phôi trên máy CNC giúp xác định vấn đề này sớm. Đầu dò có thể chạm nhiều điểm trên cạnh hoặc mặt phôi để xác định hướng thực tế, từ đó hỗ trợ tính góc xoay và hiệu chỉnh hệ tọa độ trước khi cắt.
Sai số thứ hai nằm ở việc xác định gốc tọa độ. Các work offset như G54, G55 hay G56 kết nối tọa độ chương trình với vị trí thật của phôi. Nếu zero X, Y hoặc Z được lấy sai, toàn bộ đường chạy dao sẽ dịch chuyển theo.
Sai số còn có thể phát sinh sau gia công thô do biến dạng hoặc ảnh hưởng nhiệt. Vì vậy, đo phôi trên máy CNC không chỉ là thao tác lấy gốc ban đầu. Với quy trình yêu cầu cao, đo lại sau nguyên công quan trọng giúp phát hiện sai lệch trước khi gia công tinh.
2. Vì sao đo phôi trên máy CNC giúp giảm sai số
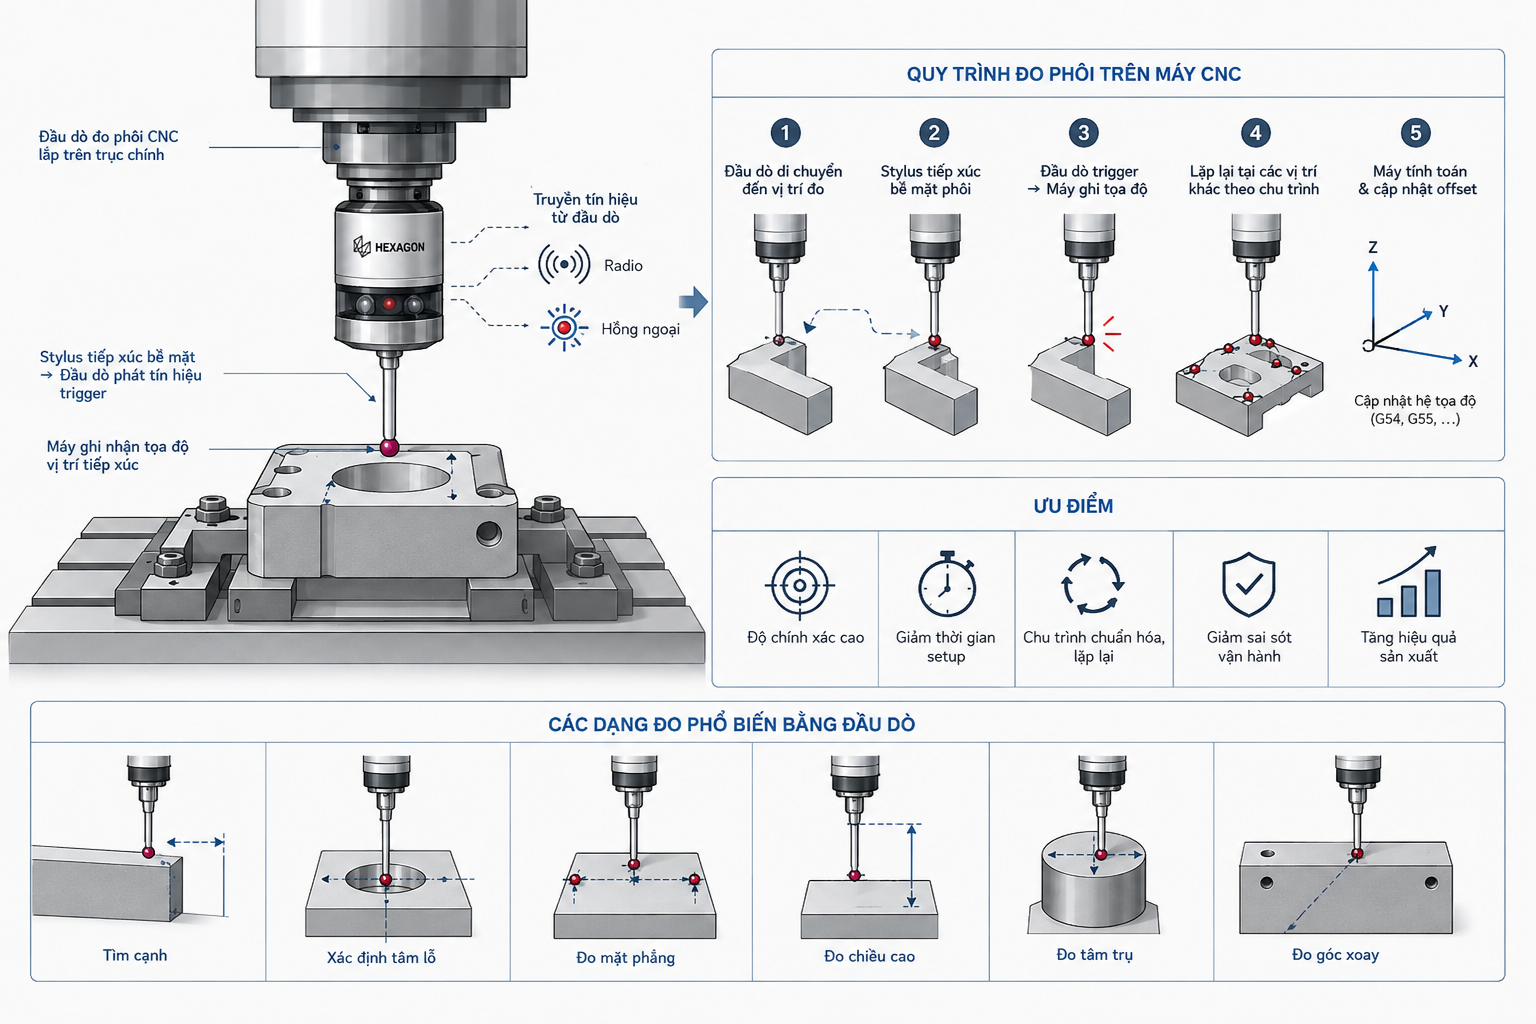
Nguyên tắc của đo phôi trên máy CNC là thay giả định bằng dữ liệu thực tế. Một đầu dò đo phôi CNC có thể xác định cạnh, mặt, tâm lỗ, tâm trụ, chiều cao hoặc đặc tính chọn làm chuẩn. Khi stylus chạm bề mặt, máy ghi nhận tọa độ tại vị trí trigger. Dữ liệu đo được dùng để xác định datum thực tế.
Nhờ đó, đo phôi trên máy CNC giúp giảm ba rủi ro: sai lệch gá đặt, sai số lấy zero thủ công và lỗi nhập offset. Với phương pháp truyền thống, người vận hành phải rà cạnh, đọc giá trị, tính toán rồi nhập lại vào bộ điều khiển; mỗi bước đều có thể phát sinh nhầm lẫn.

Khi đo phôi trên máy CNC được tự động hóa, chu trình probe có thể xác định chuẩn và chuyển giá trị hiệu chỉnh vào hệ điều khiển theo logic lập trình. Đo phôi trên máy CNC còn hỗ trợ kiểm soát trước nguyên công giá trị cao. Sau gia công thô, máy có thể đo lại bề mặt hoặc lỗ chuẩn. Nếu chi tiết lệch ngoài giới hạn, hệ thống có thể cảnh báo trước khi gia công tinh.
3. Các phương pháp đo phôi trên máy CNC
3.1. Đo phôi thủ công
Đo thủ công phù hợp khi sản lượng thấp, máy CNC đời cũ hoặc setup đơn giản. Người vận hành có thể dùng đồng hồ so, edge finder, căn mẫu hoặc dao cắt để xác định mặt và cạnh chuẩn.
Ưu điểm là chi phí thấp. Tuy nhiên, kết quả phụ thuộc nhiều vào kỹ năng người vận hành. So với đo phôi trên máy CNC bằng hệ thống tự động, phương pháp thủ công còn có bước đọc, ghi và nhập offset, làm tăng nguy cơ sai khác giữa các ca.
3.2. Đo phôi bằng đầu dò đo phôi CNC
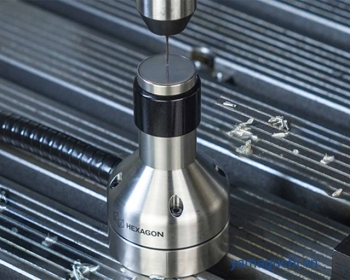
Đầu dò đo phôi CNC thường được lắp trên trục chính. Khi stylus tiếp xúc bề mặt, đầu dò phát tín hiệu trigger để máy ghi nhận tọa độ. Tùy cấu hình, hệ thống có thể truyền tín hiệu bằng hồng ngoại hoặc radio. Hexagon có các hệ thống probing phục vụ đo trực tiếp trong máy công cụ.
Ưu điểm là đo phôi trên máy CNC có thể chuẩn hóa thành chu trình. Máy có thể tìm cạnh, xác định tâm lỗ, kiểm tra mặt, đo chiều cao hoặc tính góc xoay. Khi kết hợp cập nhật offset, nhiều thao tác setup có thể chuyển thành quy trình lặp lại.
3.3. Đo kiểm tự động trên máy CNC
Ở mức cao hơn, đo phôi trên máy CNC được tích hợp vào chương trình gia công. Trước gia công, máy có thể xác định datum và cập nhật work offset. Sau gia công thô, máy đo đặc tính trọng yếu. Nếu kết quả nằm trong giới hạn, chương trình tiếp tục; nếu vượt ngưỡng, máy có thể cảnh báo, dừng hoặc điều chỉnh theo chiến lược đã thiết lập.
Đo kiểm tự động trên máy CNC phù hợp với chi tiết giá trị cao hoặc dây chuyền muốn giảm phụ thuộc người vận hành.
4. Giải pháp Machine Tool Measurement của Hexagon cho máy CNC
Hexagon phát triển nhóm Machine Tool Measurement dành cho đo trực tiếp trên máy công cụ, gồm probe, đo dao, laser scanning và phần mềm đo. Theo Hexagon, đo trên máy CNC có thể cung cấp dữ liệu cho kiểm tra phôi, kiểm soát dao và theo dõi quá trình gia công.
Trong bài toán đo phôi trên máy CNC, probe thu nhận tọa độ thực tế của chi tiết. Là đơn vị phân phối chính hãng, Yamaguchi luôn tìm kiếm những giải pháp phù hợp, đáp ứng nhu cầu của doanh nghiệp. Đối với giải pháp đo phôi trực tiếp trên máy CNC, một sản phẩm tiêu biểu được đánh giá cao là đầu set phôi tự động TP-O-400, thuộc nhóm thiết bị đo lường trên máy CNC.
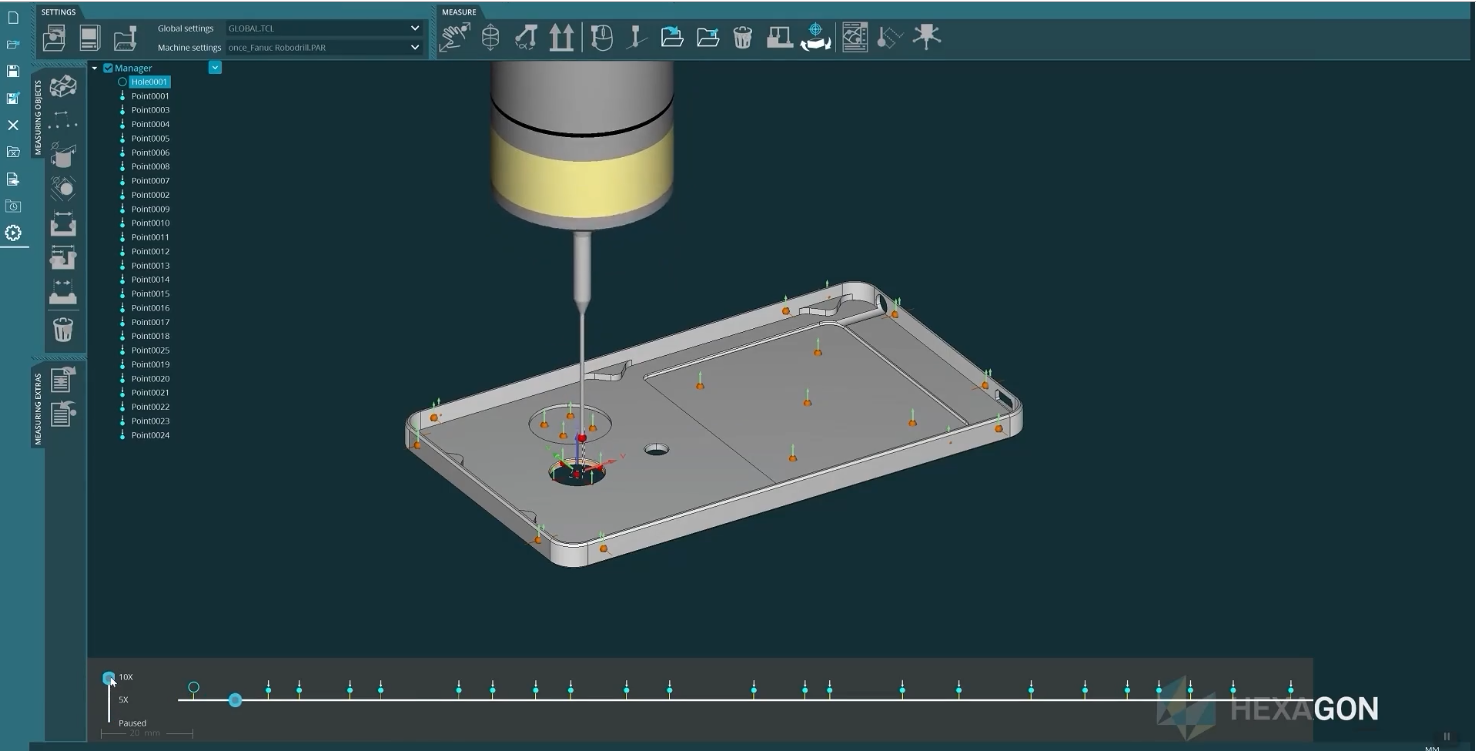
Đặc biệt, riêng với phần mềm, HxGN NC Measure được thiết kế để kiểm tra chi tiết trực tiếp trên machine tool. Phần mềm hỗ trợ setup workpiece, phép đo cơ bản và tạo báo cáo; module mở rộng có thể hỗ trợ Best-Fit, laser scanning và đo nhiều trục.
Giải pháp này có thể tạo giá trị hiệu chỉnh để nạp vào bộ điều khiển, hỗ trợ căn chỉnh chi tiết lớn hoặc phức tạp. Hexagon còn có HxGN NC Gage để xây dựng chu trình gauging và automatic part setup.
Như vậy, hệ thống đo phôi trên máy CNC không đơn thuần là một đầu dò. Hiệu quả phụ thuộc vào probe, bộ thu tín hiệu, bộ điều khiển, phần mềm và chương trình đo.
5. Khuyến nghị từ Yamaguchi để tối ưu đo kiểm trên máy CNC
Theo Yamaguchi, trước khi đầu tư hệ thống đo phôi trên máy CNC, doanh nghiệp nên bắt đầu từ lỗi cần giải quyết. Nếu thời gian rà phôi lâu và phụ thuộc tay nghề, ưu tiên là tự động hóa setup và xác định work offset. Nếu sai số xuất hiện sau gia công thô, cần bổ sung bước đo trung gian.
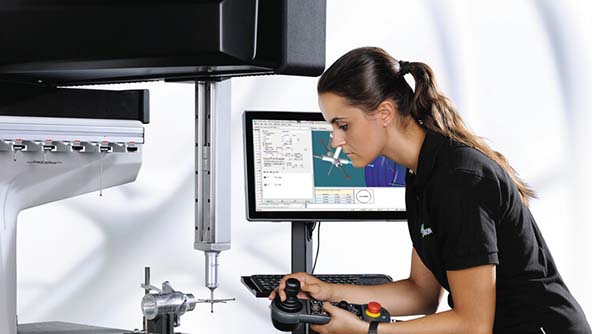
Thông tin cần thu thập trước khi lựa chọn đầu dò đo phôi CNC gồm model máy, bộ điều khiển, hành trình, hình dạng phôi, kiểu gá, dung sai và vị trí cần đo. Dữ liệu này giúp xác định probe, stylus, phương thức truyền tín hiệu và phần mềm phù hợp.
Yamaguchi cũng khuyến nghị không biến đo phôi trên máy CNC thành việc đo lại toàn bộ bản vẽ. Nên ưu tiên mặt chuẩn định vị, cạnh xác lập zero, tâm lỗ hoặc trụ quan trọng, đặc tính phục vụ bù và kích thước có nguy cơ trôi.
Cần phân biệt đo kiểm trên máy CNC với kiểm tra bằng CMM. Trong khi đó, thế mạnh của đo phôi trên máy CNC là đưa thông tin đo tới nơi sai số phát sinh, khi chi tiết vẫn còn gá trên máy.
Khi triển khai đúng, đo phôi trên máy CNC tạo thành vòng kiểm soát: xác định vị trí phôi, thiết lập chuẩn, kiểm tra sau nguyên công, phát hiện sai lệch và phản hồi lại quá trình gia công. Đây là hướng Yamaguchi khuyến nghị để giảm thao tác thủ công, hạn chế phế phẩm và tăng độ ổn định của quá trình CNC.
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)
_thumb_350.jpg)