Quản lý dầu cắt gọt pha nước hiệu quả với quy trình 3 bước

Quản lý dầu cắt gọt kim loại như thế nào? Bảo quản dầu cắt gọt cần lưu ý gì? Dầu cắt gọt đóng vai trò rất lớn trong việc giúp làm mát, bôi trơn và tăng tuổi thọ của các máy móc CNC. Tuy nhiên không phải ai cũng biết cách sử dụng và quản lý dầu cắt gọt hiệu quả để đạt được những công dụng như trên.

Có rất nhiều trường hợp thực hiện sai hướng dẫn và quản lý dầu chưa tốt nên đã khiến dầu bị giảm chất lượng, ô nhiễm hay phát sinh mùi hôi khó chịu. Để bạn không phạm phải sai lầm trên, hãy tham khảo ngay bài viết dưới đây của chúng tôi.

1. Hướng dẫn quy trình quản lý dầu cắt gọt hiệu quả

1.1. Làm sạch bể dầu, bảo quản dầu

Dầu thủy lực và dầu rãnh trượt là các loại dầu thường được sử dụng trong máy CNC với mục đích bôi trơn hệ thống. Bản chất 2 loại dầu này đều không tan trong nước, vì vậy trong quá trình vận hành, lượng váng dầu tạp chất (dầu thủy lực và dầu rãnh trượt) sẽ lẫn vào cùng dầu cắt gọt và nổi trên bề mặt.

Về lâu dài nếu không loại bỏ, hút váng dầu… sẽ phát sinh vi khuẩn gây thối dầu, ảnh hưởng đến chất lượng dầu, giảm khả năng làm mát, bôi trơn và bảo vệ dụng cụ cắt gọt.
quan-ly-dau-cat-got
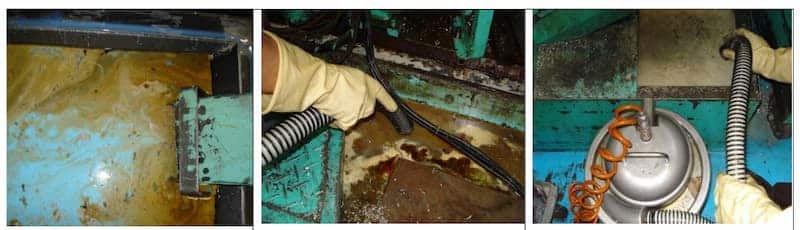
Hút váng dầu trong thùng chứa

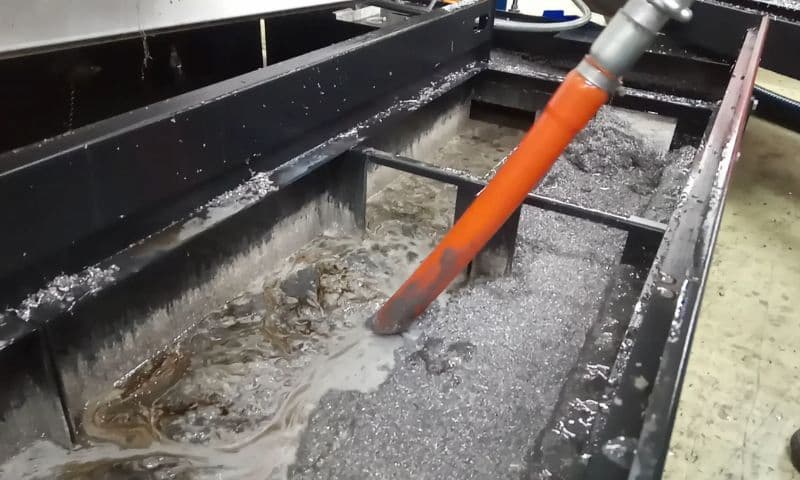
Giải pháp đơn giản và hiệu quả được đề xuất cho các nhà máy đó là trang bị máy hút váng dầu để hút váng dầu định kỳ, loại bỏ váng dầu ngoại lai bám trên bề mặt và làm sạch bể dầu.
quan-ly-dau-cat-got
Hút váng dầu, làm sạch bể dầu cắt gọt


1.2. Pha dầu cắt gọt theo đúng hướng dẫn

Đối với mỗi loại máy gia công CNC hay các sản phẩm gia công kim loại khác nhau sẽ có những công thức pha dầu cắt gọt riêng để tối ưu cho quá trình sử dụng. Do đó, bạn nên chú ý đến các thông tin hướng dẫn của nhà sản xuất để biết tỷ lệ pha dầu phù hợp nhất với từng mục đích sử dụng, mức độ gia công.

Thông thường, nồng độ dầu cắt gọt được khuyến nghị trên các chi tiết gia công mài là 5%, còn các công đoạn cắt, khoan sẽ yêu cầu mức nồng độ cao hơn, từ 5 – 10%.

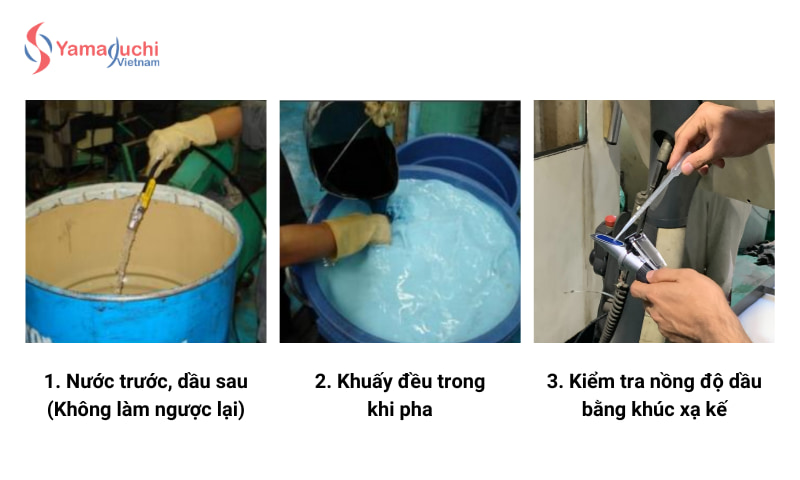
Một lưu ý quan trong khi pha dầu cắt gọt kim loại đó là luôn pha dầu vào nước (nước trước dầu sau), không làm ngược lại. Đồng thời, dầu cắt gọt pha nước có chứa nước như các dung dịch nhũ dầu được khuyến cáo không nên sử dụng cho gia công Magie vì có nguy cơ gây cháy nổ.
quan-ly-dau
Quy trình pha dầu cắt gọt pha nước

1.3. Kiểm soát chất lượng dầu cắt gọt pha nước

Kiểm tra chất lượng dầu thường xuyên giúp quản lý dầu cắt gọt kim loại hiệu quả, sớm phát hiện những bất thường hoặc sự suy giảm về chất lượng dầu. Một số yếu tố có tác động đến hiệu quả của quy trình quản lý dầu như: chất lượng nước, nồng độ dung dịch, độ pH

  • Sử dụng nước có độ cứng phù hợp, nồng độ muối CaCO3 và MgCO3 từ 50 – 200mg/kg.
  • Quản lý dầu có mức độ pH trong mức cho phép để không gây han rỉ hay ăn mòn thiết bị nhanh. Môi trường trung tính có độ pH giữa 7 và 8 là phù hợp cho các sản phẩm gia công, hoặc 8.5 – 10 đối với nồng độ dung dịch 5%.
  • Kiểm soát nồng độ dầu thường xuyên bằng thước đo nồng độ theo ngưỡng mà nhà sản xuất dầu khuyến cáo (6% – 8%). Bổ sung nước và dầu định kỳ hàng ngày theo tỷ lệ pha được hướng dẫn. Nên bổ sung hàng ngày vì trong quá trình gia công thì nước và dầu sẽ bị tiêu hao.
  • Khi bổ sung thêm dầu cần sử dụng ca đong có vạch chia định mức để kiểm soát lượng dầu đã bổ sung.
    Cần có sổ/bảng ghi chép (dán/treo trên máy) để theo dõi nồng độ trên các máy và lượng dầu bổ sung định kỳ. Qua đó sẽ kiểm soát tốt về tiêu hao dầu.


2. Một số lưu ý để quản lý dầu hiệu quả

  • Không dùng nước giếng khoan để sử dụng pha cho Dầu làm mát (dầu cắt gọt). Trong nước giếng khoan có chứa rất nhiều nhiều ion sắt, các tạp chất kim loại/ kim loại nặng, sun-fua, Chloride… các chất này sẽ phá hỏng dầu làm mát và phụ gia trong thành phần dầu, nhanh chóng gây suy giảm hiệu quả hoạt động của dầu cắt. Nên sử dụng nước máy, nước RO, nước DI.
  • Khi pha dầu cần pha nước trước, dầu sau (không làm ngược lại) khuấy trộn đều để đảm bảo dầu pha nước tan hoàn toàn.
  • Không được thải bỏ thức ăn, đồ uống… vào bể dầu làm mát.
  • Các máy dừng trong thời gian dài không làm việc nên cần được bơm đảo dầu tuần hoàn để hạn chế phát sinh vi khuẩn, gây mùi, hỏng dầu.
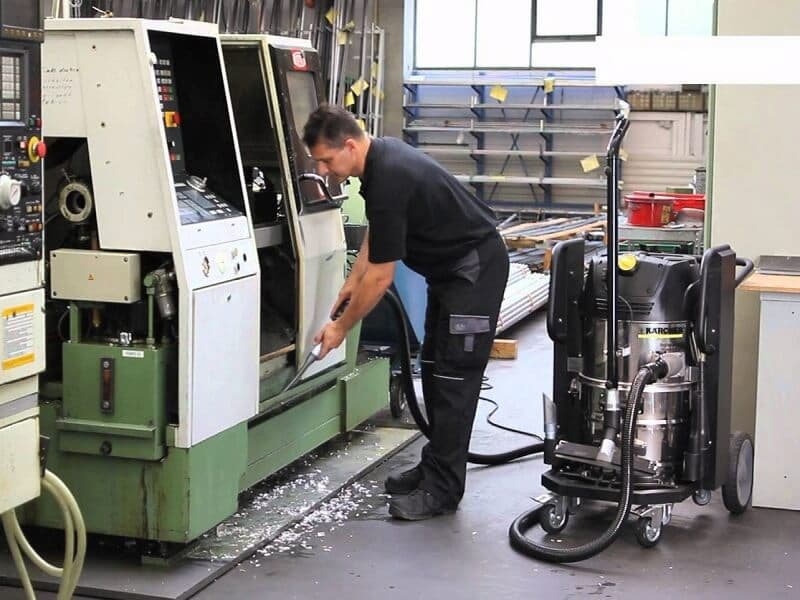
  • Định kỳ kết thúc ca khi sản xuất, nên vét phoi trên lưới lọc, khoang máy gia công… (khi phoi đã đầy trên lưới lọc hoặc định kỳ hàng ngày nên yêu cầu người vận hành máy vét phoi). Vệ sinh bể và công cụ, hút dầu định kỳ 2 – 3 tháng/lần.
quan-ly-dau-cat-got
Vệ sinh máy công cụ 2-3 tháng/lần
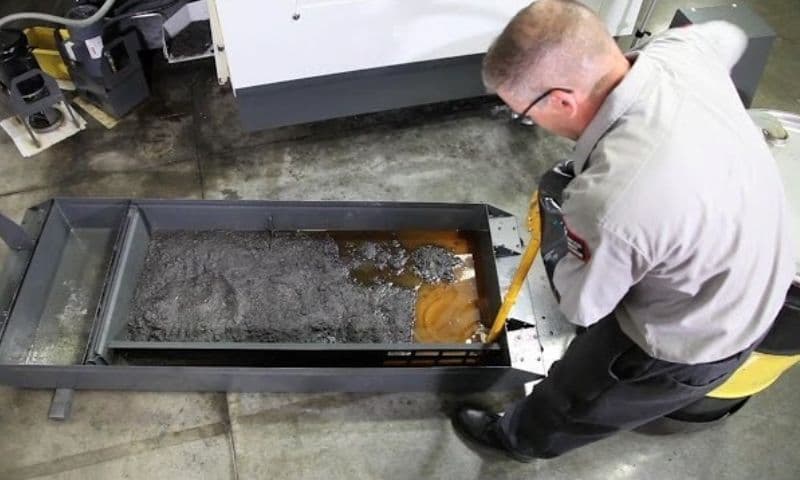
  • Để bảo quản dầu cắt gọt lâu dài, các nhà máy nên đưa ra lịch quản lý, thay dầu mới/vệ sinh định kỳ 1 năm/lần trên tất cả các máy. Nên tổ chức một bộ phận đảm nhận các công việc quản lý dầu, kiểm soát chất lượng dầu như: đo kiểm nồng độ, bổ sung dầu, vệ sinh thay dầu…
quan-ly-dau-cat-got
Vệ sinh bể chứa dầu làm mát định kỳ

Mong rằng những thông tin về quản lý dầu cắt gọt pha nước Yamaguchi vừa chia sẻ đã giúp bạn hiểu rõ và biết cách quản lý dầu hiệu quả cho nhà máy của mình. Liên hệ ngay Yamaguchi nếu bạn có thắc mắc về các sản phẩm dầu nhớt công nghiệp để được hỗ trợ giải đáp và tư vấn thêm chi tiết.
5 / 5 (1Bình chọn)

Bài viết liên quan

4 yếu tố then chốt giúp béc phun vệ sinh bộ lọc làm sạch tốt
Hiệu quả của béc phun vệ sinh bộ lọc không chỉ phụ thuộc vào tia nước mạnh hay yếu mà còn được quyết định bởi khả năng phân bố lực rửa đồng đều trên toàn bộ bề mặt lọc. Để làm sạch tốt mà không lãng phí nước hoặc gây ảnh hưởng đến vật liệu lọc, cần xem xét đồng thời 4 yếu tố chính gồm tia phun và góc phun, lưu lượng và áp suất, khoảng cách từ béc đến bề mặt và vị trí bố trí béc phun.
Hướng dẫn lấy mẫu protein sau vệ sinh bề mặt nhanh, hiệu quả
Trong nhà máy thực phẩm, bề mặt thiết bị có thể trông sạch nhưng vẫn còn protein từ sữa, trứng, gluten, đậu nành hoặc nguyên liệu đã sản xuất trước đó. Vì vậy, lấy mẫu protein sau vệ sinh giúp doanh nghiệp kiểm tra quá trình cleaning có thực sự loại bỏ được chất bẩn chứa protein trên bề mặt tiếp xúc thực phẩm hay không. Lấy mẫu protein sau vệ sinh đặc biệt hữu ích tại dây chuyền sản xuất nhiều công thức, khu vực có nguy cơ nhiễm chéo và những vị trí khó quan sát bằng mắt. Thay vì chỉ dựa vào cảm quan, bộ lấy mẫu protein bề mặt giúp QA/QC kiểm tra nhanh tại hiện trường và quyết định khu vực có cần vệ sinh lại trước khi sản xuất.
Giảm sai số từ khâu gá đặt nhờ hệ thống đo phôi trên máy CNC
Trong gia công cơ khí chính xác, sai số không chỉ đến từ dao cắt, chương trình CAM hay độ chính xác của máy. Một nguyên nhân nằm ở bước gá đặt: phôi lệch vị trí, mặt chuẩn chưa đúng, góc xoay chưa được xác định hoặc gốc tọa độ bị thiết lập sai. Khi đó, dù chương trình đúng, đường chạy dao vẫn chạy theo một hệ tọa độ không trùng vị trí thực của chi tiết. Vì vậy, đo phôi trên máy CNC được đưa vào quy trình setup, giúp máy có thể xác định chuẩn, kiểm tra gá đặt, cập nhật work offset và hỗ trợ đo kiểm trên máy CNC trước khi sai số tạo thành phế phẩm.
Top 3 sự thật về phần mềm CAD miễn phí trong gia công cơ khí
Phần mềm CAD miễn phí đang trở thành lựa chọn được nhiều người quan tâm khi bắt đầu thiết kế cơ khí. Tuy nhiên, miễn phí không đồng nghĩa với việc phần mềm có thể đáp ứng mọi yêu cầu trong môi trường sản xuất. Từ khả năng thiết kế, tương thích dữ liệu đến kết nối CAD/CAM và CNC, có nhiều yếu tố cần cân nhắc trước khi lựa chọn. Từ góc nhìn Yamaguchi, doanh nghiệp nên đánh giá phần mềm theo quy trình thực tế, không chỉ dựa vào mức giá.
Phương pháp đo tọa độ trên máy CNC nhanh, hiệu quả
Đo tọa độ trên máy CNC đưa bước kiểm tra đến vị trí gia công. Đầu dò xác định tọa độ X, Y, Z để thiết lập điểm gốc, kiểm tra kích thước hoặc cập nhật bù. Khi triển khai đúng, đo trên máy CNC tạo vòng phản hồi giữa gia công và kiểm tra. Đo nhanh trên máy CNC giúp phát hiện vấn đề khi chi tiết vẫn nằm trên đồ gá, thay vì đợi đến cuối lô mới nhận ra sản phẩm sai.
Hệ thống Probe CNC - Tối ưu quy trình gia công khép kín
Trong ngành gia công cơ khí, doanh nghiệp không chỉ mất thời gian cắt gọt mà còn phải gá phôi, xác lập điểm gốc, kiểm tra vị trí và xử lý sai lệch. Khi làm thủ công, máy dừng lâu và kết quả phụ thuộc nhiều vào người vận hành. Hệ thống Probe CNC đưa hoạt động đo vào vùng làm việc của máy, kết nối khâu thiết lập, gia công và kiểm tra thành một quy trình liền mạch.
Những công nghệ cốt lõi sử dụng trong máy quét 3D laser
Trong sản xuất, nhiều sai lệch không thể nhận biết bằng vài kích thước riêng lẻ. Doanh nghiệp cần quan sát toàn bộ bề mặt để phát hiện cong vênh, co ngót, mòn khuôn và biến dạng cục bộ nhỏ. Máy quét 3D laser đáp ứng yêu cầu này bằng cách kết hợp cảm biến quang học, công nghệ định vị và phần mềm xử lý. Hiểu đúng từng lớp công nghệ giúp doanh nghiệp chọn thiết bị theo ứng dụng thực tế.
5 lầm tưởng khi chọn béc phun dẹt làm sạch gây lãng phí
Trong dây chuyền, khí nén được dùng để thổi bụi, phoi, nước đọng hoặc tạp chất khỏi sản phẩm. Công đoạn này dễ gây lãng phí nếu chọn béc theo cảm tính. Áp suất cao, vùng thổi rộng hoặc nhiều đầu phun chưa chắc làm sạch hơn; máy nén còn chạy lâu và lực thổi thiếu đồng đều. Béc phun dẹt làm sạch tạo luồng khí trải rộng theo chiều ngang, phù hợp với băng tải, tấm kim loại, linh kiện. Hiệu quả phải được đánh giá qua áp suất, lưu lượng, lực thổi, khoảng cách và tốc độ dây chuyền. Năm lầm tưởng sau khiến hệ thống tiêu thụ khí cao nhưng hiệu quả thấp.
Béc phun chất chống gỉ cho ngành gia công kim loại
Trong gia công kim loại, chống gỉ không chỉ là bước bảo quản sau cùng. Một chi tiết vừa tiện, phay hoặc mài có thể đạt đúng dung sai và độ nhám, nhưng vẫn xuất hiện gỉ điểm nếu bề mặt tiếp xúc với độ ẩm khi chờ lắp ráp, lưu kho hoặc vận chuyển. Vì vậy, chọn béc phun chất chống gỉ không đơn thuần là chọn một đầu phun đưa dầu lên bề mặt. Mục tiêu là đưa đúng lượng dung dịch tới đúng vùng cần bảo vệ, tạo lớp phủ đồng đều và hạn chế chảy đọng trong vận hành thực tế.